



التكاليف الخفية لإزالة الزوائد المعدنية يدوياً في المصانع الحديثة
هل تلاحظ انخفاضًا في هوامش ربحك في قسم التشطيب؟ أتحدث يوميًا مع أصحاب مصانع يعانون من نفس المشكلة: محطة التشذيب. فبينما تعمل مكابس التشكيل بكفاءة عالية، غالبًا ما تبقى منطقة ما بعد المعالجة متخلفة عن الركب. إن الاعتماد على الأدوات اليدوية لتنظيف القطع المطاطية ليس بطيئًا فحسب، بل إنه يستنزف الموارد بشكل فعال من خلال أوجه قصور خفية لا تظهر دائمًا في الميزانية الأولية.
عند مقارنة إزالة الزوائد المعدنية يدويًا بالطرق الآلية، يصبح العبء المالي والتشغيلي للتمسك بالطريقة القديمة واضحًا لا لبس فيه. وهنا يكمن مصدر الهدر الحقيقي للمال:
- نتائج غير متسقة ومعدلات هدر عالية: البشر ليسوا آلات. مع نهاية نوبة عمل مدتها ثماني ساعات، يبدأ الإرهاق بالظهور على العامل. العامل المتعب أكثر عرضة لقص جزء بشكل مفرط أو إغفال إزالة الزوائد تمامًا، مما يؤدي إلى مشاكل في جودة إزالة الزوائد وهدر المواد.
- مخاطر الإصابة المتزايدة: يُعدّ التشذيب اليدوي سببًا رئيسيًا لإصابات العمل. نشهد معدلات مرتفعة من متلازمة النفق الرسغي والجروح الناتجة عن الحواف الحادة. إنّ الحدّ من إصابات الإجهاد المتكرر في أعمال التشطيب لا يقتصر على السلامة فحسب، بل يتعلّق أيضًا بتجنّب مطالبات تعويضات العمال المكلفة وضياع الوقت.
- ارتفاع معدل دوران الموظفين وزيادة الأجور: دعونا نواجه الحقيقة - إزالة الزوائد المعدنية عمل "قذر، ممل، وخطير". ويزداد صعوبة إيجاد أشخاص مستعدين للقيام به، مما يؤدي إلى ارتفاع الأجور على المهام التي لا تتطلب مهارات عالية. ارتفاع معدل دوران الموظفين يعني إنفاقًا مستمرًا على التوظيف والتدريب.
- معوقات الإنتاج: عندما تعاني من نقص في عدد الموظفين، تتراكم قطع الغيار. لذا، تُعدّ حلول نقص العمالة في المصانع ضرورية لأن التشذيب اليدوي لا يستطيع ببساطة مواكبة آلات قولبة الحقن الحديثة عالية السرعة، مما يؤدي إلى تأخر مواعيد التسليم.
ماذا يعني "عدم اللمس" لإزالة الوميض حقًا
عندما أتحدث عن عمليات "التشغيل الآلي"، لا أقصد عاملاً يحمل أداة كهربائية بدلاً من سكين. بل أقصد عملية إزالة الزوائد غير مأهولة بالكامل، حيث تتولى المعدات العمل الدقيق. في قطاع التصنيع الأمريكي الحالي، لا يقتصر التخلي عن التشذيب اليدوي على السرعة فحسب، بل يتعلق بإعادة تعريف الاتساق من خلال أتمتة ما بعد التشكيل.
الميكانيكا: الأنظمة المبردة والاهتزازية
نرى أن الحل الأمثل لاستبدال خطوط الإنتاج اليدوية هو جهاز إزالة الزوائد بالتبريد العميق. الفكرة بسيطة لكنها فعّالة. يستخدم النظام النيتروجين السائل لتجميد أجزاء المطاط المصبوبة، مما يخفض درجة الحرارة بالقدر الكافي لجعل الزوائد الرقيقة هشة مع الحفاظ على مرونة الجزء الرئيسي.
بمجرد أن تصبح الطبقة الخارجية هشة، تخضع الأجزاء لعملية صقل تبريد عميق باستخدام مواد غير كاشطة، عادةً ما تكون حبيبات من البولي كربونات. تعمل هذه المواد كآلاف المطارق الصغيرة، فتزيل الطبقة الخارجية بدقة دون إتلاف سطح القطعة. ولتلبية احتياجات المواد المختلفة، نستخدم أيضًا أنظمة الصقل بالطرد المركزي وأنظمة الاهتزاز، التي تعتمد على الاحتكاك وأحجار متخصصة أو مواد خزفية لإزالة النتوءات غير المرغوب فيها.
الأتمتة الحقيقية: التحميل والتشغيل
تُنشئ عملية إزالة الزوائد المطاطية الآلية الحقيقية حلقة مغلقة تقلل من التدخل البشري. غالبًا ما تتميز الأنظمة الحديثة بمعالجة روبوتية متكاملة أو ناقلات آلية، مما يخلق سير عمل سلسًا:
- التحميل بالجملة: يتم إفراغ الأجزاء مباشرة من القالب إلى سلة الآلة.
- الدورات المبرمجة: تقوم الآلة بتنفيذ "وصفة" محددة لدرجة الحرارة وسرعة العجلة ووقت الدورة.
- الفصل التلقائي: يقوم النظام تلقائيًا بفصل الوسائط القابلة لإعادة الاستخدام عن الأجزاء النهائية.
- مخرجات نظيفة: يتم تفريغ الأجزاء المشذبة بشكل مثالي، وهي جاهزة للشحن أو التجميع.
قارن بالأساليب التقليدية
قارن هذا بالطريقة التقليدية حيث يجلس العامل على طاولة العمل مستخدمًا الأدوات اليدوية التقليدية أو المقصات شبه اليدوية. يعتمد هذا الأسلوب كليًا على ثبات اليد البشرية، والذي يتراجع بشكل طبيعي خلال نوبة عمل مدتها ثماني ساعات. مع تقنية التشذيب السريع بدون استخدام اليدين، نتخلص من تباين العمل اليدوي. فنحن لا نجعل العمل أسرع فحسب، بل نضمن أيضًا أن القطعة رقم عشرة آلاف تبدو تمامًا مثل القطعة الأولى، محولين بذلك غرفة التشطيب الفوضوية إلى منشأة إنتاجية مُنظمة.
الفوائد الرئيسية لتحويل عمليات المصنع
عندما نُدمج نظام إزالة الزوائد المطاطية الآلي في خطوط إنتاجنا، يتجاوز الأثر الفوري مجرد زيادة السرعة، إذ يُغير جذرياً طريقة عمل المصنع. فنحن لا نشتري مجرد آلة، بل نحل مشكلة مزمنة تتمثل في إيجاد عمالة موثوقة للقيام بأعمال التشطيب المتكررة.
إعادة توزيع العمالة وتخفيف النقص
يزداد صعوبة إيجاد عمال مستعدين للجلوس وتقليم الأجزاء يدويًا عامًا بعد عام. وتُعدّ حلول نقص العمالة في المصانع من أهم أولوياتنا جميعًا. من خلال التحوّل إلى عملية إزالة الزوائد غير المأهولة، نُحرّر العمال المهرة من المهام "المملة والقذرة". فبدلًا من استخدام السكين، يُراقبون المعدات أو يُشرفون على ضمان الجودة، وهي وظائف تُضيف قيمة حقيقية للشركة.
اتساق وجودة فائقة
تختلف مهارات البشر، بينما تبقى الآلات ثابتة. غالبًا ما تكون جودة إزالة الزوائد أول ما يتأثر بإرهاق المشغل. يقضي النظام الآلي على هذا التباين تمامًا. سواءً أكان ذلك في بداية الوردية أو نهايتها، تضمن إزالة الزوائد بجودة متسقة أن كل قطعة تفي بالمعايير الدقيقة. هذه الدقة في التكرار ضرورية للحفاظ على ثقة العملاء الذين يطالبون بمنتجات خالية من العيوب.
تعزيز سلامة مكان العمل
يُعدّ الحدّ من إصابات الإجهاد المتكرر في عمليات التشطيب مكسبًا هائلاً للالتزام بالمعايير ورفع الروح المعنوية. فالتشذيب اليدوي يؤدي إلى متلازمة النفق الرسغي والجروح العرضية. ومن خلال التحوّل إلى التشذيب السريع بدون استخدام اليدين، نخفض بشكل كبير مطالبات تعويضات العمال ونحافظ على سلامة الفريق.
الإنتاجية وكفاءة التكلفة
الوقت من ذهب. أنظمة إزالة الزوائد عالية الإنتاجية تقلل أوقات الدورات بشكل ملحوظ مقارنةً بالمعالجة اليدوية. هذه السرعة تُترجم مباشرةً إلى توفير في تكاليف العمالة في عملية التشكيل وانخفاض تكلفة القطعة الواحدة، مما يجعلنا أكثر قدرة على المنافسة في سوق شديدة التنافس.
قابلية التوسع للإنتاج بكميات كبيرة
في قطاعات مثل السيارات والأجهزة الطبية، قد يرتفع الطلب فجأة بين ليلة وضحاها. تتيح لنا أتمتة ما بعد التشكيل زيادة الإنتاج دون الحاجة إلى توظيف وتدريب عمالة مؤقتة.
مقارنة الأثر التشغيلي:
| ميزة | إزالة الوميض يدويًا | إزالة الوميض تلقائيًا |
|---|---|---|
| تناسق | تقلبات عالية بسبب الإرهاق | دقة قابلة للتكرار بنسبة 100% |
| تركيز العمل | تقليم متكرر ذو قيمة منخفضة | تشغيل الآلات ذات القيمة العالية |
| مخاطر السلامة | ارتفاع (الجروح، متلازمة الإجهاد المتكرر) | شبه معدوم (بدون تدخل) |
| الإنتاجية | محدودة بالسرعة البشرية | معالجة الدفعات عالية السرعة |
| قابلية التوسع | صعب (يتطلب التوظيف) | فوري (سعة الجهاز) |
التأثير على أرض الواقع: تحولات المصانع قبل وبعد
عندما نُحوّل منشأةً من التشذيب اليدوي إلى إزالة الزوائد المطاطية آليًا، يكون التحوّل التشغيلي فوريًا. فنحن لا نُجري تعديلات طفيفة على العملية فحسب، بل نُغيّر جذريًا طريقة عمل قسم التشطيب. ويتمثل التغيير الأهم في الانخفاض الكبير في ساعات العمل اليدوي اللازمة لمعالجة القطع، مما يسمح للمصنّعين الأمريكيين بالحفاظ على قدرتهم التنافسية رغم ارتفاع الأجور.
إليكم كيف يبدو هذا التحول على أرض الواقع:
- تقليص متطلبات العمالة: نشهد عادةً انخفاضًا بنسبة 70-80% في ساعات العمل اللازمة لإزالة الزوائد. يُسهم هذا بشكل مباشر في حل مشكلة نقص العمالة في المصانع من خلال توفير المزيد من الموظفين. فبدلاً من قضاء ثماني ساعات في العمل اليدوي، يُعاد توجيه هؤلاء العمال إلى مهام ذات قيمة أعلى، مثل الإشراف على عمليات التشكيل أو مراقبة الجودة.
- عائد سريع على الاستثمار: الحسابات بسيطة. فبين توفير تكاليف العمالة في عملية التشكيل، وانخفاض مطالبات تعويضات العمال، وانخفاض معدلات الخردة، تحقق معظم المنشآت فترة استرداد كاملة تتراوح بين 12 و 24 شهرًا فقط.
- التسليم المتسق: لا يقتصر عائد الاستثمار في معدات إزالة الزوائد على الجانب المالي فحسب، بل يتعلق أيضاً بالموثوقية. تعمل الأنظمة الآلية على إزالة الاختناقات الناتجة عن الإرهاق أو نقص الموظفين، مما يحسن بشكل كبير معدلات التسليم في الوقت المحدد.
من خلال تطبيق نظام إزالة الزوائد عالي الإنتاجية، يتوقف المصنعون عن الاستجابة لقيود العمالة ويبدأون في التحكم في جدول إنتاجهم.
إزالة الوميض يدويًا مقابل آليًا: مقارنة تفصيلية
عندما ننظر إلى البيانات الفعلية في أرضية المصنع، يظهر التباين بين التشذيب اليدوي التقليدي والتشذيب الحديثآلة إزالة الزوائد المطاطيةالأمر واضح تمامًا. لا يقتصر الأمر على إنجاز الأمور بسرعة أكبر فحسب، بل يتعلق أيضًا بالقدرة على التنبؤ وحماية أرباحك النهائية. إن التحول إلى إزالة الزوائد المطاطية الآلية يغير حسابات تكاليف الإنتاج بشكل جذري.
السرعة والإنتاجية ومتطلبات العمالة
يتمثل التأثير الأبرز في زيادة الإنتاج بشكل كبير. ففي الأنظمة اليدوية، يكون الإنتاج محدودًا بسرعة الإنسان وقدرته على التحمل. أما آلة إزالة الزوائد بالتبريد العميق أو النظام الميكانيكي فلا يحتاج إلى فترات راحة ولا يتباطأ في نهاية نوبة العمل.
- يدوي: إنتاجية منخفضة لكل شخص؛ يتطلب فرقًا كبيرة لأنظمة إزالة الزوائد ذات الحجم الكبير.
- مؤتمتة: يمكن لآلة واحدة في كثير من الأحيان أن تقوم بعمل 4 إلى 10 عمال، مما يوفر حلولاً حيوية لنقص العمالة في المصانع.
- النتيجة: ستحصل على وفورات هائلة في تكاليف العمالة في عمليات التشكيل من خلال إعادة تخصيص الموظفين لأدوار تتطلب في الواقع حكماً بشرياً.
اتساق الجودة ومخاطر السلامة
يُعدّ الفحص البشري عمليةً ذاتية. فقد يقوم أحد المشغلين بالتشذيب بدقةٍ مفرطة، بينما يترك آخر زوائد زائدة. ويكاد يكون من المستحيل تحقيق جودة متسقة في إزالة الزوائد باستخدام الأدوات اليدوية نظرًا لتراكم الإرهاق. علاوةً على ذلك، يُعدّ التشذيب اليدوي سببًا رئيسيًا لإصابات العمل.
- يدوي: تباين كبير في جودة إزالة الزوائد؛ خطر كبير للإصابة بالجروح ومتلازمة النفق الرسغي.
- مؤتمت: دقة التكرار ضمن حدود التفاوت الصارمة؛ مما يقلل بشكل كبير من إصابات الإجهاد المتكرر في التشطيب.
- النتيجة: عدد أقل من الأجزاء المرفوضة ومسؤوليات تأمينية أقل.
تكاليف التشغيل وتقليل الخردة
على الرغم من ارتفاع التكلفة الأولية للمعدات، إلا أن العائد على الاستثمار فيها يصبح واضحاً عند تحليل نفقات التشغيل. فالعمل اليدوي ينطوي على أجور متزايدة، وتكاليف تدريب، ومعدل دوران عمالة مرتفع. أما الأتمتة فتستبدل هذه التكاليف المتغيرة بتكاليف طاقة وصيانة يمكن التنبؤ بها.
- يدوي: ارتفاع معدلات الخردة بسبب الخطأ البشري (القص الزائد)؛ تكاليف خفية في التوظيف والتدريب.
- مؤتمتة: تعمل عملية إزالة الزوائد غير المأهولة على تقليل النفايات؛ ويتم التحكم في المواد الاستهلاكية (مثل الوسائط أو النيتروجين السائل) ويمكن التنبؤ بها.
مقارنة سريعة:
| ميزة | إزالة الوميض يدويًا | إزالة الوميض تلقائيًا |
|---|---|---|
| سرعة | بطيء، غير متناسق | دورات سريعة ومستمرة |
| الاعتماد على العمالة | مرتفع (معرض للنقص) | مستوى منخفض (يقوم المشغل فقط بالتحميل/التفريغ) |
| جودة | متغير، يعتمد على المشغل | إزالة الزوائد بدقة للأجزاء المطاطية |
| أمان | خطر الإصابة مرتفع | السلامة "بدون تدخل" |
| معدل الخردة | نسبة عالية (الخطأ البشري) | شبه معدوم |
من خلال التحول إلى أتمتة ما بعد التشكيل، نتوقف عن الاعتماد على الحظ ونبدأ بالاعتماد على الهندسة. إنها الطريقة الوحيدة للحفاظ على القدرة التنافسية في السوق الأمريكية حيث الكفاءة هي الأساس.
معالجة المخاوف الشائعة بشأن الأتمتة
دحض الخرافات: ترقية الوظائف، لا إلغاؤها
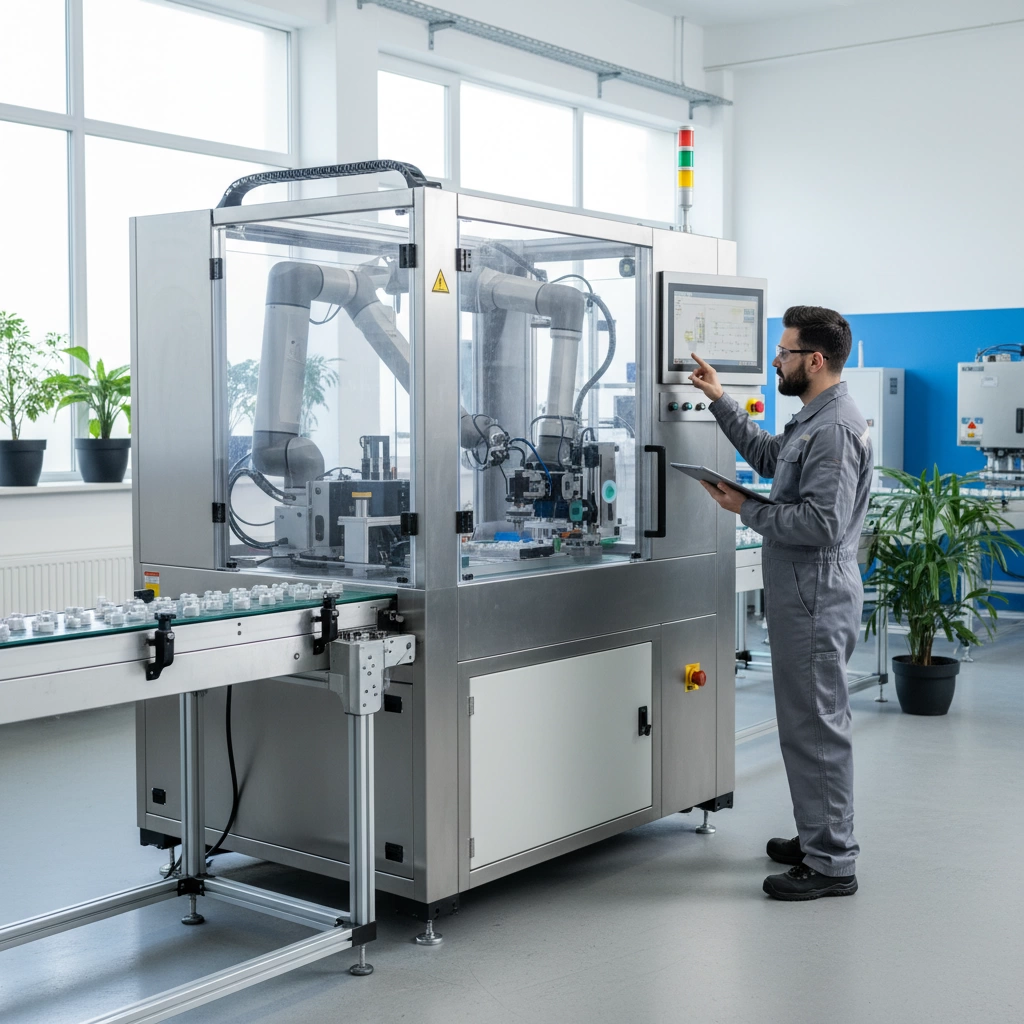
دعونا نواجه أكبر مخاوفنا مباشرةً: فكرة أن الروبوتات وُجدت لسرقة الرواتب. في تجربتي، لا تتعلق توجهات أتمتة التصنيع بتقليص عدد الموظفين، بل بالبقاء والنمو. إزالة الزوائد المعدنية يدويًا وظيفة تؤدي إلى ارتفاع معدل دوران العمالة والإصابات. عند تركيب نظام تبريد فائق.آلة إزالة الزوائدنحن لا نستغني عن العامل، بل نزيل عنه مشقة العمل. نطور هذه الأدوار، مما يتيح للموظفين إدارة عدة آلات أو التركيز على فحوصات الجودة النهائية. هذا يحول مهمة متكررة لا تتطلب مهارات عالية إلى مسار وظيفي تقني، ويساهم في حل مشكلة نقص العمالة في المصانع بجعل الوظائف أكثر جاذبية.
إعادة تأهيل المهارات والاندماج السلس
لا يتطلب إدخال أنظمة الأتمتة بعد التشكيل هدم المصنع. فالوحدات الحديثة مصممة لتندمج بسلاسة مع خطوط الإنتاج الحالية بأقل قدر من التعطيل.
- سهولة التبني: يمكن تدريب المشغلين بسرعة لإدارة عملية إزالة الزوائد غير المأهولة، والانتقال من العمل اليدوي إلى الإشراف الآلي.
- تنمية المهارات: يكتسب الموظفون مهارات تقنية قيّمة، مما يجعلهم أصولاً أكثر تنوعاً وتفاعلاً مع الشركة.
- استمرارية سير العمل: تُكمل هذه الأنظمة عمليات التشكيل الأولية وعمليات التعبئة والتغليف النهائية الحالية دون التسبب في اختناقات.
القدرة التنافسية في عصر إعادة التوطين
مع تزايد توجه الشركات نحو إعادة الإنتاج إلى الولايات المتحدة، بات خفض تكاليف العمالة في عمليات التشكيل أمرًا بالغ الأهمية. لا يمكننا منافسة أجور العمالة اليدوية في الخارج التي تعتمد على السكاكين وأدوات التشذيب. تكمن ميزتنا التنافسية في السرعة والاتساق. يضمن اعتماد أنظمة إزالة الزوائد عالية الإنتاجية استمرار ربحية المصانع المحلية، ويعزز مكانتنا في السوق العالمية، مُثبتًا أن التصنيع الأمريكي قادر على الجمع بين الجودة العالية والفعالية من حيث التكلفة.
اختيار الحل الأمثل لإزالة الوميض الآلي
إن الاستثمار في آلة إزالة الزوائد المطاطية ليس حلاً واحداً يناسب الجميع. عند تقييمي لهذه الأنظمة لأي منشأة، أركز بشكل أساسي على الأرقام وخصائص المواد. يجب اختيار الآلة المناسبة لمركبات قولبة المطاط المستخدمة. فالآلة المثالية لمطاط الفيتون المتين قد تتلف مطاط السيليكون اللين، لذا فإن فهم توافق المواد هو الخطوة الأولى.
إليكم قائمة التحقق التي أستخدمها لتقييم آلة إزالة الوميض الآلية:
- المواد ووقت الدورة: تأكد من أن النظام يتعامل مع صلابة المادة المحددة لديك دون إتلاف سطح القطعة. إذا كنت تستخدم أنظمة إزالة الزوائد بكميات كبيرة، فيجب أن يتفوق وقت الدورة بشكل ملحوظ على إنتاجيتك اليدوية الحالية لتبرير النفقات الرأسمالية.
- المساحة وسهولة الاستخدام: تُعتبر مساحة الأرضية من أهمّ العقارات في المصانع الأمريكية. أبحث عن وحدات صغيرة الحجم لا تُسبب ازدحامًا في أرضية الإنتاج. يجب أن تكون واجهة المستخدم سهلة الاستخدام؛ بحيث يتمكن المشغلون من برمجة العمليات دون الحاجة إلى شهادة هندسية.
- كفاءة الوسائط والمبردات: يُعد استهلاك النيتروجين السائل من التكاليف التشغيلية الرئيسية لآلات إزالة الزوائد بالتبريد. لذا، أُعطي الأولوية للنماذج ذات العزل الفائق وإعادة تدوير وسائط البولي كربونات بكفاءة عالية لتقليل هذه التكاليف المتكررة.
وأخيرًا، لا تغفل أبدًا عن قدرة الشركة المصنعة على التخصيص. صحيح أن الوحدات الجاهزة جيدة، لكنك قد تحتاج أحيانًا إلى حل مصمم خصيصًا لضمان جودة إزالة الزوائد. يُعدّ دعم ما بعد البيع الموثوق به أمرًا لا غنى عنه، فعندما يتعطل جهاز ما، تحتاج إلى شريك يعيد تشغيله فورًا، وليس بعد أسبوع.
الأسئلة الشائعة حول إزالة الوميض التلقائي
يُثير الانتقال من العمل اليدوي إلى نظام آلي لإزالة الزوائد المطاطية العديد من التساؤلات. نسمع هذه التساؤلات يوميًا من أصحاب المصانع الذين يسعون إلى تبسيط عمليات أقسام التشطيب لديهم. إليكم شرحًا مُبسطًا لما تحتاجون معرفته.
كم تبلغ تكلفة آلة إزالة الزوائد المعدنية الآلية؟
لا يوجد سعر محدد، إذ يعتمد السعر بشكل كبير على حجم إنتاجك والتقنية التي تحتاجها. ستكون تكلفة وحدة الإنتاج الصغيرة أقل بكثير من تكلفة آلة إزالة الزوائد بالتبريد عالية السعة والمصممة للإنتاج المستمر. عليك النظر إلى جميع جوانب العملية: حجم الآلة، وكفاءة استخدام النيتروجين، وميزات التشغيل الآلي. نحن نعتبر هذا استثمارًا رأسماليًا يعوض بشكل مباشر نفقات العمالة المتكررة.
هل تستطيع الآلات المؤتمتة التعامل مع الأجزاء المطاطية الحساسة؟
بالتأكيد. هذا مفهوم خاطئ شائع. توفر الأنظمة الحديثة إزالة دقيقة للزوائد المطاطية، بما في ذلك الأختام المعقدة، والحلقات الدائرية، والمكونات الطبية. من خلال ضبط سرعة دوران السلة، وحجم وسائط الإزالة، ودرجة الحرارة، يمكننا إزالة الزوائد دون التأثير على شكل القطعة أو جودة سطحها. في الواقع، تُعد هذه الطريقة أكثر أمانًا للأجزاء الحساسة من التشذيب اليدوي، الذي غالبًا ما يؤدي إلى خدوش عرضية.
ما الفرق بين إزالة الزوائد بالتبريد وإزالة الزوائد الميكانيكية؟
الأمر يتعلق بدرجة الحرارة والوقت.
- إزالة الزوائد الميكانيكية: تعتمد على الاحتكاك والمواد الكاشطة في جهاز التلميع. تستغرق وقتاً أطول، وليست فعالة دائماً على المطاط اللين واللزج.
- إزالة الزوائد بالتبريد الشديد: تستخدم هذه الطريقة النيتروجين السائل لتجميد الزوائد (الحافة الرقيقة الزائدة) حتى تصبح هشة. ثم يتم قذف مواد بلاستيكية على الأجزاء لإزالة الزوائد بدقة. هذه الطريقة أسرع بكثير وتوفر جودة إزالة فائقة للزوائد في قولبة المطاط.
ما هي مدة استرداد الاستثمار لآلة إزالة الزوائد؟
يُعدّ عائد الاستثمار في معدات إزالة الزوائد سريعًا بشكلٍ ملحوظ، حيث يتراوح عادةً بين 12 و18 شهرًا. عند حساب وفورات تكاليف العمالة في عملية التشكيل - مما يُغني عن الحاجة إلى نوبات عمل متعددة من عمال التشذيب اليدوي - بالإضافة إلى انخفاض معدلات الهدر، يتضح أن الآلة تُغطي تكلفتها بسرعة كبيرة. وبمجرد الوصول إلى فترة الاسترداد، تُضاف وفورات التشغيل المستمرة مباشرةً إلى أرباحك النهائية.
تاريخ النشر: 20 يناير 2026