



By مايك تشينمدير الإنتاج | خبرة تزيد عن 12 عامًا في صناعة المطاط |لينكد إن
أهم النقاط
- يقوم برميل واحد من طراز XCJ-G600 بتدوير دفعة وزنها 15 كجم كل 20-40 ثانية - يتوفر بالفعل أكثر من 1300 دورة غنية بالبيانات لكل وردية عمل مدتها 8 ساعات لالتقاط بيانات إنترنت الأشياء.
- تعمل وحدات إزالة الزوائد المبردة في درجات حرارة تصل إلى -150 درجة مئوية بسرعات أسطوانية تتراوح من 20 إلى 70 دورة في الدقيقة، ويؤدي تسجيل كلا المتغيرين بشكل مباشر إلى كشف نفايات النيتروجين وانحراف العزل.
- لأن الآلات المتصلة تكشف عن انحراف العملية مبكراً، فإن الصيانة التنبؤية عادة ما تحول حالات التوقف غير المخطط لها إلى تدخلات مجدولة لمدة تقل عن 30 دقيقة (قيم نموذجية من مشاريع عملائنا).
- التحديث أفضل من الاستبدال: يمكن عادةً توصيل المعدات التي تعمل بالعكس مثل XCJ-G600 بقدرة 7.5 كيلو واط بأجهزة الاستشعار وبوابة الحافة بدلاً من الشراء الجديد.
معظم المصنّعين الذين نتعامل معهم يمتلكون بالفعل معدات إزالة الزوائد الذكية على مستوى الآلة، والتي تعمل بصمت تام في المصنع. يعرف جهاز التحكم سرعة الأسطوانة، ويعرف المشغل وزن الدفعة، ويعرف فريق مراقبة الجودة معدل الرفض، ولكن لا يوجد ربط بين هذه العناصر الثلاثة. هذا الانفصال هو تحديدًا ما صُممت مشاريع الذكاء الاصطناعي وإنترنت الأشياء لمعالجته.
تشرح هذه المقالة ما يعنيه التكامل حقًا في سياق إزالة الوميض، وما هي نقاط البيانات التي تستحق الربط أولاً، وخارطة طريق مرحلية تناسب مصانع المطاط الصغيرة والمتوسطة الحجم بدلاً من المصانع الذكية فائقة الحجم.
ماذا يعني الذكاء الاصطناعي وإنترنت الأشياء فعلياً في سياق إزالة الوميض؟
إنترنت الأشياء (IoT) هو ممارسة ربط المعدات الصناعية بشبكة بحيث يمكن جمع بيانات التشغيل الخاصة بها وتخزينها ومراجعتها؛ الذكاء الاصطناعي (AI) هو طبقة البرمجيات التي تجد الأنماط في تلك البيانات وتوصي بالقرارات أو تنفذها.في عملية إزالة الوميض، يعمل الاثنان كزوج: يوفر إنترنت الأشياء الإشارة الخام، ويقوم الذكاء الاصطناعي بتحويل الإشارة إلى إجراء - إبطاء بكرة، أو الإشارة إلى حزام مهترئ، أو عزل دفعة مشتبه بها قبل شحنها.
من المفيد النظر إلى آلة إزالة الزوائد كمصدر بيانات أولاً، ثم كأداة لإزالة النتوءات ثانياً. فكل دورة ميكانيكية لإزالة الزوائد، وكل عملية تبريد عميق تحت درجة حرارة -120 درجة مئوية، تُنتج بصمةً قابلةً للتتبع للسرعة والوقت ودرجة الحرارة والحمل. وبمجرد تخزين هذه البصمات، تتحول الأسئلة التي كانت تتطلب سابقاً وجود مهندس عمليات يقف عند الأسطوانة طوال وردية العمل - مثل "متى بدأت أوقات الدورة بالزيادة؟" - إلى استعلام سريع لا يتجاوز عشر ثوانٍ على لوحة التحكم.
ما هي نقاط البيانات التي تُسبب الوميض والتي تستحق التوصيل أولاً؟
ابدأ بالمتغيرات الأربعة التي تحدد بالفعل جودة إزالة الزوائد: وقت الدورة، وسرعة الأسطوانة، ودرجة حرارة العملية، وحمل الدفعة.توجد هذه المتغيرات في كل آلة، وتتغير عند حدوث خلل ما، وترتبط ارتباطًا مباشرًا بنتائج المنتج. يوضح الجدول أدناه العلاقة بين كل متغير وقيم المعدات الفعلية والتحسينات التي يوفرها.
| نقطة بيانات | القيمة النموذجية للمعدات | ما يفعله الذكاء الاصطناعي به |
|---|---|---|
| زمن الدورة | 20-40 ثانية لكل دفعة (XCJ-G600، حمولة 15 كجم) | يكشف عن الانحراف الذي يشير إلى تآكل الشفرة أو إجهاد المحرك قبل انخفاض الجودة |
| سرعة البكرة | 20-70 دورة في الدقيقة (وحدة إزالة الزوائد بالتبريد) | يربط إعدادات السرعة بنعومة السطح للتوصية بأفضل عدد دورات في الدقيقة لكل مركب. |
| درجة حرارة العملية | تصل درجة الحرارة القصوى إلى -150 درجة مئوية | لا تظهر خسائر عزل الأعلام والإفراط في استخدام النيتروجين إلا في منحنيات التبريد المسجلة. |
| تحميل دفعة واحدة | بكرة سعة 80 لترًا، وزنها حوالي 15-20 كجم | يحدد النظام حالات نقص التحميل التي تهدر الدورات وحالات التحميل الزائد التي تزيد من معدلات الرفض |
تم الحصول على قيم المعدات منصفحة منتج XCJ-G600ومواصفات آلة إزالة الزوائد المبردة بالنيتروجين السائل.
لأن التقصف الناتج عن التبريد الشديد هو سباق بين درجة الحرارة والوقت، فإن منحنيات التبريد المسجلة هي مجموعة البيانات الأكثر قيمة على خط التبريد الشديد.إن التشغيل الذي يصل إلى الهشاشة المستهدفة في 5 دقائق بدلاً من 8 دقائق قد وفر 37٪ من دورته - وهو توفير غير مرئي على ساعة الإيقاف ولكنه واضح في البيانات.
كيف تُغير الصيانة التنبؤية اقتصاديات إزالة الوميض؟
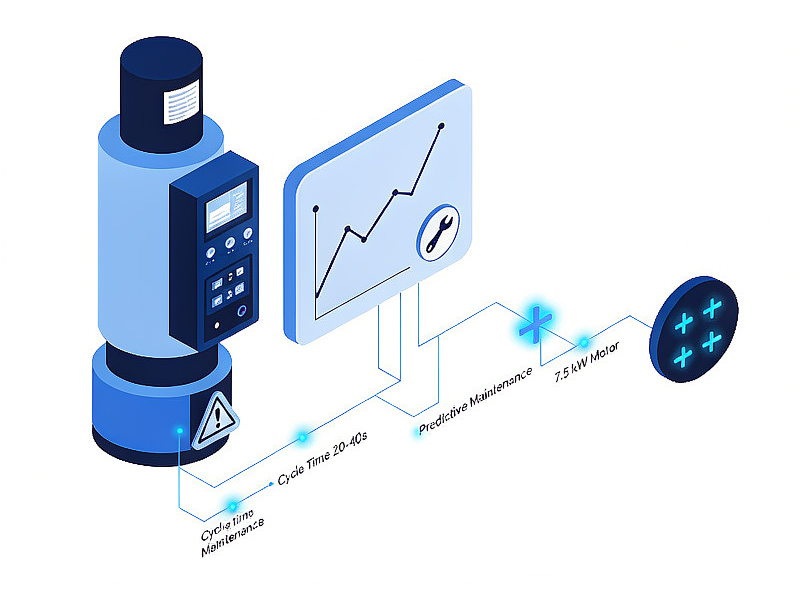
تستخدم الصيانة التنبؤية بيانات الاتجاهات - مثل ارتفاع أوقات الدورة، وتقلبات تيار المحرك، وعدم استقرار درجة الحرارة - لجدولة الخدمة قبل تعطل أحد المكونات، بدلاً من الانتظار حتى ذلك الحين.الفرق الاقتصادي واضح: تعطل محرك القيادة في منتصف الوردية يؤدي إلى توقف خط الإنتاج، وتعطيل الجدول الزمني، ويمكن أن يتسبب في إتلاف دفعة كاملة قيد المعالجة، بينما يتم إجراء عملية استبدال مخططة تم تحديدها قبل أسبوعين بين الورديات.
في تجربتنا في دعم خطوط إزالة الزوائد في مصانع العملاء، عادةً ما تكشف المراقبة المتصلة عن ثلاثة إلى خمسة انحرافات عملية قابلة للتنفيذ لكل ربع سنة على آلة واحدة - وأكثرها شيوعًا هو تمديد وقت الدورة التدريجي والتبريد المبرد غير المتسق - ويمكن إصلاح كل منها في نافذة مجدولة تقل عن 30 دقيقة (قيم نموذجية من مشاريع عملائنا؛ تختلف الأرقام الدقيقة باختلاف مزيج المركب ونمط الوردية).لأن العاكس 7.5 كيلو واط الموجود في آلة مثل XCJ-G600 يقوم بالفعل بالإبلاغ عن حمل المحرك رقميًا، فإن تكلفة الدخول لهذا المستوى من المراقبة هي بوابة وتكوين، وليس أجهزة جديدة.
وهناك جانب يتعلق بالامتثال أيضاً. المصانع المعتمدة لـISO 9001يُطلب منهم إثبات التحسين المستمر؛ ويُعد سجل بيانات معلمات الآلة لكل دفعة أحد أوضح الأدلة التي سيقبلها المدقق.
أين تندرج تقنية الرؤية الآلية ضمن حلقة الجودة؟
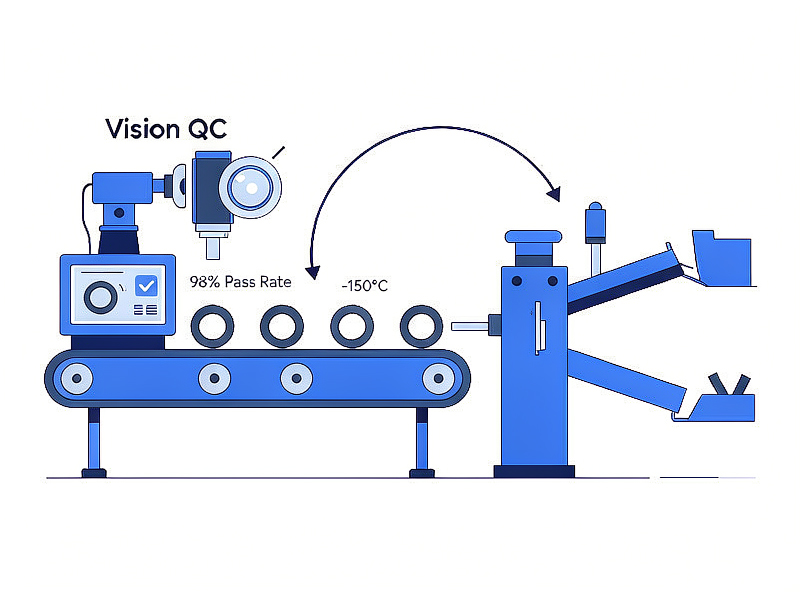
تعمل تقنية الرؤية الآلية على إغلاق الحلقة التي تتركها بيانات المستشعر وحدها مفتوحة: تقوم الكاميرات بفحص الأجزاء التي تم إزالة الزوائد منها، وتقوم طبقة الذكاء الاصطناعي بتتبع كل جزء مرفوض إلى الدورة والسرعة ودرجة الحرارة الدقيقة التي أنتجته.هذا يحول مراقبة الجودة من نشاط يتم ملاحظته من الخلف إلى مدخل توجيهي.
تبدو سلسلة العمليات العملية كالتالي: تخرج الأجزاء من برميل إزالة الزوائد، وتخضع لفحص بصري يكشف عن الزوائد المتبقية، ثم تنتقل الأجزاء النظيفة إلى...آلة فصل المطاطهذا النظام يفصل المنتج الجيد عن النفايات. عندما يسجل نظام الرؤية مجموعة من المنتجات المرفوضة، يقارن الذكاء الاصطناعي الطوابع الزمنية ببيانات البرميل ويجيب على السؤال المهم: هل كان هذا مركباً رديئاً، أم سرعة أسطوانة خاطئة، أم دفعة تزيد عن المواصفات بمقدار 2 كجم؟
تستفيد خطوط التبريد العميق بشكل كبير من هذا الاقتران. إذ تحقق عملية إزالة الزوائد بالتبريد العميق معدلات نجاح للمنتج النهائي تتجاوز 98% عندما تكون المعايير مستقرة، لذا فإن حتى انحرافًا صغيرًا مسجلاً - منحنى تبريد أعلى بمقدار 10 درجات مئوية من خط الأساس - يستحق الاكتشاف قبل أن يتسبب في خسارة ثلاث نقاط من الإنتاج.
كيف تبدو خارطة طريق التكامل الواقعية؟
النهج العملي لمعظم مصانع المطاط هو ثلاث مراحل: التوصيل، والتحليل، ثم التحسين - بهذا الترتيب، على آلة واحدة قبل الخط بأكمله.إن محاولة أتمتة القرارات قبل وجود البيانات هي أكثر أنماط الفشل شيوعاً التي نراها في مشاريع الثورة الصناعية الرابعة.
- قم بتوصيل جهاز واحد وحدد خط الأساس.قم بتثبيت بوابة طرفية على وحدة إزالة الوميض واحدة - وهي الأحدث والأكثر اعتمادًا على العاكس - وقم بتسجيل وقت الدورة والسرعة ودرجة الحرارة والحمل لمدة 60 يومًا دون تغيير أي شيء، بحيث يتم قياس "الوضع الطبيعي" بدلاً من افتراضه.
- قم بالتحليل وفقًا لنتائج الجودة.قم بدمج بيانات الآلة مع سجلات الرفض من الفحص، ودع طبقة الذكاء الاصطناعي (أو جدول بيانات جيد، بصراحة) تبحث عن علاقات بين انحراف المعلمات وأحداث الجودة.
- قم بالتحسين باستخدام تنبيهات الحلقة المغلقة.قم بتحديد عتبات التنبيه من خط الأساس، وقم بتوجيهها إلى هواتف المشغلين أو لوحة معلومات المصنع، وبعد ذلك فقط فكر في تصحيح المعلمات التلقائي - وهي الخطوة التي تتطلب أكبر قدر من الحوكمة وأقل قدر من الإلحاح.
ابدأ بالآلة التي تؤلم أكثر
لا تبدأ بأحدث أجهزتك. ابدأ بالجهاز الذي يتسبب في أكبر قدر من العمل الإضافي، أو إعادة العمل، أو المحادثات المحرجة مع العملاء - فهناك حيث تُعوّض البيانات المتصلة تكلفتها بسرعة.
ما هي القيود الصادقة؟
لن تقوم تقنيات الذكاء الاصطناعي وإنترنت الأشياء بإصلاح عملية غير مستقرة، أو برميل مهترئ، أو قالب سيئ المواصفات - بل ستقوم فقط بالإبلاغ عن هذه المشاكل بشكل أسرع وأكثر دقة.يُعزز التكامل التحكم الجيد في العمليات؛ ولا يحل محله.
هناك تحذيران إضافيان من تجربتنا في المشروع. أولاً، تُنتج عمليات الإنتاج الصغيرة للمركبات بيانات غير كافية: لن ينتقل نموذج الذكاء الاصطناعي المُدرَّب على 300 دورة من حجم حلقة دائرية واحدة بسلاسة إلى مجموعة من 40 قطعة يتم إنتاجها بكميات صغيرة، لذا يجب تحديد التوقعات لكل مزيج منتجات. ثانياً، للاتصال سطح أمني - إرشادات مثل موارد الأمن السيبراني للتصنيع التي نشرتهاالمعهد الوطني للمعايير والتكنولوجيايستحق القراءة قبل إطلاق البوابة الإلكترونية.لأن الخلية التي تزيل الوميض نادراً ما تكون متصلة بالإنترنت بحكم تصميمها، فإن شبكة المصنع المجزأة بشكل صحيح تحافظ على المخاطر الإضافية متواضعة، ولكن "المتواضع" ليس "صفرًا" ويجب أخذه في الاعتبار في الميزانية.
الخلاصة: اربط البيانات التي لديك بالفعل
تُعدّ عملية إزالة الزوائد المطاطية مناسبةً بشكلٍ استثنائي لدمج الذكاء الاصطناعي وإنترنت الأشياء، وذلك لسببٍ بسيط: تعمل الآلات بالفعل وفق متغيراتٍ دقيقةٍ وقابلةٍ للقياس. دفعةٌ وزنها 15 كجم، ودورةٌ مدتها من 20 إلى 40 ثانية، وسقفٌ حراريٌّ لا يتجاوز -150 درجة مئوية، ونطاقُ سرعةِ أسطوانةٍ يتراوح بين 20 و70 دورةً في الدقيقة - هذه نقاطُ بياناتٍ جاهزةٌ للجمع، وكلُّ نقطةٍ منها تحمل معلوماتٍ قيّمة.
إذا كنت تخطط للاستثمار في المعدات القادمة، فاختر الآلات التي تعرض وحدات التحكم الخاصة بها البيانات بشكل واضح. استكشفمجموعة كاملة من آلات إزالة الزوائد المطاطيةمن شركة شيامن شينغتشانغجيا، أو أرسل لنا رسومات الأجزاء الخاصة بك ومخرجاتك المستهدفة - سيقترح فريقنا الهندسي تكوينًا لإزالة الزوائد مع خيارات اتصال تتناسب مع مستوى أتمتة مصنعك.
معلومات عن المعدات ذات الصلة
•آلة إزالة الزوائد المطاطية فائقة الأداء XCJ-G600— أسطوانة 600 مم، محرك عاكس 7.5 كيلو واط، دورات 20-40 ثانية.
•آلة إزالة الزوائد المبردة بالنيتروجين السائل— تصنيف درجة الحرارة -150 درجة مئوية، أسطوانة بسرعة 20-70 دورة في الدقيقة، دورات أقل من 8 دقائق.
•آلة فصل المطاط— الفرز الآلي للأجزاء التي تم إزالة الزوائد منها ونفايات التشذيب من أجل مراقبة الجودة ذات الحلقة المغلقة.
•فئة آلة إزالة الزوائد المطاطية— تشكيلة المنتجات الكاملة مع المواصفات.
الأسئلة الشائعة: الذكاء الاصطناعي وإنترنت الأشياء في إزالة الزوائد المطاطية
شركة شيامن شينغتشانغجيا لمعدات الأتمتة غير القياسية المحدودة
الطابق 1، المبنى 13، مجمع هولي الصناعي، ميكسيداو، تونجا، شيامن الصين
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
تاريخ النشر: سبتمبر 2026 | تاريخ آخر تحديث: سبتمبر 2026
تاريخ النشر: 8 سبتمبر 2026